Ⅰ. Główne punkty wytwarzania formy przekładni
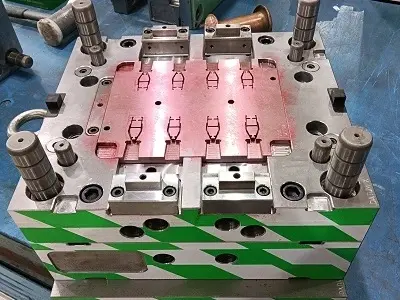
1. Przetwarzanie profilu zęba: proste zęby są precyzyjnie przetwarzane przez wolno poruszający się drut, a co najmniej 1 przycinanie i 3 narzędzia tnące są wybierane w celu uzyskania gładszej powierzchni; spiralny pierścień zębaty jest przetwarzany przez spiralę elektrody zębatej, a precyzja spiralnej elektrody zębowej jest bardzo wysoka.
2. Przetwarzanie okrągłego bloku położenia rury na powierzchni rozdzielającej wymaga jednoczesnego powolnego przetwarzania drutu płyt A i B w celu zapewnienia dokładnego współosiowego pozycjonowania.
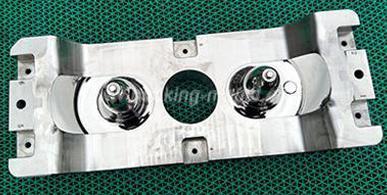
3. cylindryczne formy i wkładki muszą być przetwarzane przez wewnętrzne i zewnętrzne szlifierki cylindryczne, a wnęki formy płyt A i B muszą być przetwarzane przez szlifierki współrzędnych. W przeciwnym razie cylindryczność, prostoliniowość, pionowość i szorstkość nie mogą spełnić wymagań, a produkty nie mogą być „ precyzyjne ”.
4. W przypadku ogólnych wkładek pierścieni zębatych, po przetworzeniu profilu zęba, grubość przedmiotu obrabianego nie może być przetwarzana przez szlifierkę, w przeciwnym razie spowoduje to zadziory poprzeczne na powierzchni zęba, a przedmiot zostanie złomowany. W przypadku rzeczywistej potrzeby stosuje się tylko przetwarzanie EDM w celu zmniejszenia powierzchni.
5. Die do polerowania: matryca do polerowania i zgrzewania są absolutnie niedozwolone na powierzchni zębów i krawędzi, a odpowiednią chropowatość można osiągnąć tylko przez jednorazową obróbkę elektryczną. W tym samym czasie im dłuższy czas przetwarzania formy przekładni, tym gładsza będzie stalowa powierzchnia zęba.
Tak. Etap próbny formy przekładni
1. podczas T1, linia wody musi być podłączony. Forma przekładni różni się od formy obudowy. Struktura projektowa ustaliła, że linia wodna może być podłączona przed T1. Jeśli linia wodna nie jest podłączona, próbka będzie się znacznie różnić wielkością i lokalnym bilansem termicznym, co bezpośrednio wpływa na krystaliczność i skurcz tworzywa sztucznego, i wpływa na dokładność i stabilność wymiarową produktu.
2. podczas T1 najpierw zapewnić zewnętrzną średnicę i grubość przekładni, ponieważ te dwa wymiary są ogólnie ignorowane lub trudne do zmiany podczas naprawy formy przekładni. Następnie sprawdź inne wymiary. Dopóki pierwsze dwa są gwarantowane, a przy stabilnych warunkach formowania inne wymiary mogą być tymczasowo akceptowane, a następnie forma jest naprawiana i kończona po raz drugi. Ogólnie rzecz biorąc, gdy gwarantowana jest zewnętrzna średnica zęba, zarys pojedynczego profilu zęba nie będzie się zbytnio różnić od teoretycznego.
3. Gdy koniec produktu skurczy się na obu końcach lub w środku, nawet jeśli regulacja nie rozwiąże problemu, należy pamiętać, że nie musi to oznaczać, że próbka jest NG. W większości przypadków, o ile sytuacja zazębiająca jest akceptowalna, klient na ogół ją zaakceptuje.
Ⅲ. Przykładowe testowanie formy przekładni
Aby zmierzyć zewnętrzną średnicę zęba, można ogólnie zastosować zacisk cyfrowy, ale w przypadku kół zębatych z wielokrotnością 3 i 5 zębów, stosuje się mikrometr 3-hakowy i mikrometr 5-hakowy. Film rzutowany zarys może być na profilu zęba.
Jednak do precyzyjnego testowania wymagany jest profesjonalny sprzęt do testowania elektronicznego sprzętu. Przykładowe koła zębate są wyposażone w standardowe zęby do zazębiania się, a następnie wprowadzane są odpowiednie parametry wymaganych kół zębatych. Komputer automatycznie wyświetla dane testowe, w tym promieniowe bicie kół zębatych i inne parametry.
 English
 Deutsch
 italiano
 русский
 français
 română
 العربية
 Español
 Polska
 日本語
 한국어


 Zadzwoń do nas:
 Wyślij do nas e-mail:
 No 4, BeiQu Road, ChenCun village, Humen town, Dongguan City, Guangdong Province, China.